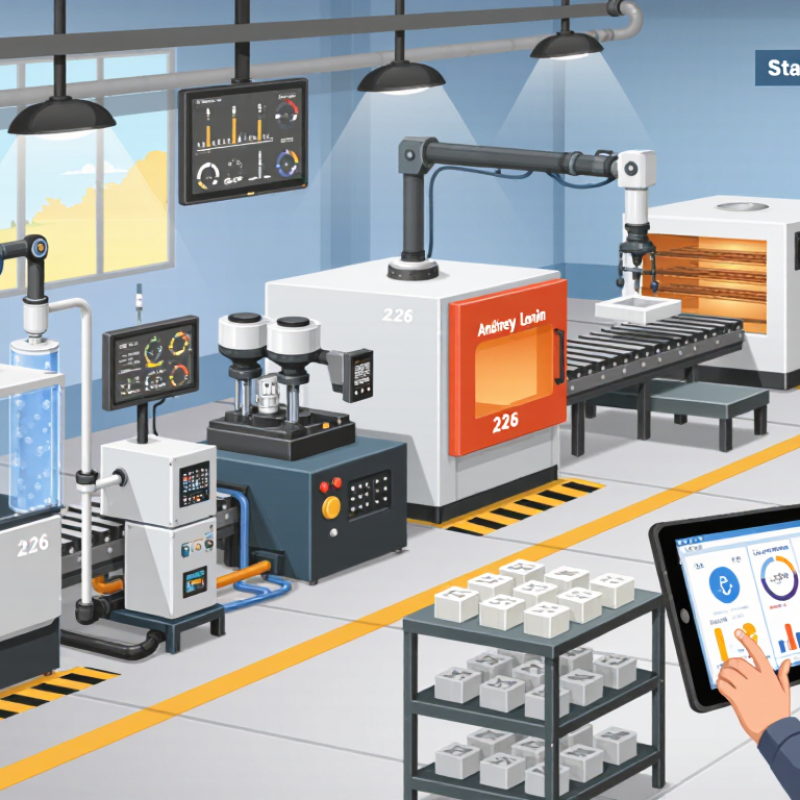
В 2026 году выборка Линии Производства Силиконовых Форм будет стоить не по самой высокой заявленной производительности, а по соответствию оборудования конкретному изготовлению. Важен тип силикона, точность дозирования, способ перемешивания и стабильность температуры. Для небольших форм и крупных серий требования будут другими. Это важно.
Оцените весь процесс: подготовку компонентов, дегазацию, заливку или литье под давлением, отверждение и извлечение продукта. Попросите поставщика показать тестовый запуск вашего материала. Проверьте качество поверхности, повторяемость размеров и время цикла. Уточните, можно ли менять оснастку без длительного простоя. Красивые цифры в каталоге не заменяют образец. Есть нюанс.
Практический ориентир можно сформулировать словами условного инженера-технолога Андрея Левина: «Линию выбора по стабильности готовой формы, а не по скорости одного этапа». Это редакционная формулировка, а не документальная цитата настоящего специалиста. При составлении предложений запросите перечень комплектаций, требования к размещению, расходным материалам и обслуживанию. Уточните, кто обучает операторов и как организована техническая поддержка. Не каждый такой поставщик подробно отвечает на эти вопросы. Сопоставьте стоимость владения с рекомендуемым объемом выпуска, а не только с дорогой покупкой. Ошибка возможна. Поэтому оставьте запас по рецепту, обучению персонала и первым пробным частям.
При выборе линии производства силиконовых форм в 2026 году начните с материала и геометрии изделия . Силикон по Шору А 10–20 подходит для мягких форм с выраженными подпитаниями: их легче раскрыть без длительного приготовления. Диапазон 30–40 обычно выбирают для более жёстких стенок и форм, которым важно сохранить размер. Но одной твёрдости недостаточно. Важны также основания для стенок, глубина рельефа и множество мелких деталей.
Посмотрите образец будущей формы под боковым светом. Узкие концы, острые концы и тонкие перемычки могут затруднить заполнение материала и удаление воздуха. Для такого измерения следует соблюдать линию точного дозирования, вакуумного удаления пузырьков и стабильного температурного режима. Это не мелочь. Даже по Шору форма А 10, прикрытая выступами, может повреждаться при извлечении, если ее конструкция не продумана.
Перед заказом оборудования изготовьте пробную партию на несколько показателей твердости, например 15, 25 и 35 по Шору А. Измерьте время открытия, усадку и усилие извлечения; фиксируйте результаты, а не полагайтесь только на удачу. Испытание не всегда идеально: температура в цехе меняется, оператор тоже влияет на результат. Но такие данные помогают подобрать дозатор, смеситель и участок отверждения в одной форме, не в усреднённом каталоге.
Выбор линии производства силиконовых форм в 2026 году, начните с получения его технического паспорта. Для точных форм часто используют двухкомпонентный платиновый силикон. Но само название типа отверждения ещё не гарантирует желаемого результата. Проверьте вязкость, твёрдость после отверждения, рабочий диапазон температур и совместимость с мастер-моделями. Запросите документы на конкретную партию, а не только на рекламную спецификацию.
Соотношение компонентов соблюдайте строго из паспорта: оно может проявляться по массе или по объему. Это не одно и то же. Для дозирования нужны поверенные весы, чистые ёмкости и специальные инструменты для каждого компонента. Даже небольшое отклонение способно оставить поверхность липкой или замедлить отверждение. В цехе полезно записывать массу, температуру помещения и время перемешивания. Мелочь? Именно такие заявления позволяют найти причину брака.
Перед запуском линии проведите пробную заливку небольшого размера. Оцените, как смесь наполняет мягкие компоненты, удаляются пузырьки и сохраняется обработка после распалубки. Следите за загрязнением: следы некоторых материалов на мастер-модели могут нарушить работу. Результат зависит от конкретной системы, поэтому универсального режима здесь нет. Иногда паспорт блестит, а на примере оригиналов; Лучше уточнить их у поставщика технического специалиста и проверить режим на его оснастке.
На диаграмме показаны рассчитанные доли компонентов для двух показательных соотношений смешивания A:B: 1:1 и 10:1. Это лишь примеры, а не универсальные формулы платино-силиконовых сплавов. Перед выбором производственной линии необходимо всё проверить. точное соотношение и указано ли оно по весу или по объему в техническом паспорте силикона, Затем убедитесь, что дозирующее и смесительное оборудование способно обеспечить точную подачу вещества.
При выборе линии производства силиконовых форм проверьте не только паспортную точность дозатора, но и повторяемость подачи в первом цикле. Погрешность не хуже ±1%. Для порции основы 500 г это означает отклонение до 5 г. Но если катализатора требуется всего 5 г, предел получается лишь 0,05 г. Здесь важны разрешение весов, стабильность насосов и отсутствие пульсаций.
Оценка Grand View Research показывает, что мировой рынок силиконов достигнет примерно 20,8 млрд долларов в 2023 году ; прогнозируемый среднедовой рост на 2024–2030 годы — 6,4%. Это рыночный показатель, нестандартная точность. Для оборудования задайте протокол проверки дозирования при минимальной и максимальной подаче. Пусть поставщик проведет не один раз, серию взвешиваний после прогрева линии. И проверьте результат на вязком материале: поведение жидкости в холодном цехе может измениться.
Смешение тоже влияет на точность состава. Воздух в шланге, остатки материала в смесительной головке и переключатель задержки могут изменить фактическую пропорцию. Предусмотрите контрольную чашу, поверенные весы и регистрацию массы каждой подачи. Практично начать с пробной партии и сравнить ее твердость в разных формах. Даже сейчас остается вопрос: достаточно ли одной проверки меняется ли вязкость звука от одной партии к другой?
При выборе линии для производства силиконовых форм в 2026 году проверьте не только мощность смесителя, но и работу вакуумной камеры. Остаточное давление 5–10 кПа — полезный ориентир для удаления пузырьков из смесей. Тщательное уточнение, обязательно абсолютное давление: включение датчика должно быть понятным оператором и приведено в технической документации оборудования.
Создайте пробный цикл с тем же силиконом и формой, которую планируете производить. Густая смесь и глубокие узкие полости требуют особого внимания. Наблюдайте за расширением материала под вакуумом, временем дегазации и результатом после заливки. В камере должно быть прозрачное окно или удобный контроль над процессом. Это помогает добиться эффекта вспенивания до тех пор, пока смесь не загустеет. Небольшая деталь, но важная.
И здесь легко ошибиться. Одно значение давления не является причиной возникновения дефектов: вязкости, температуры и скорости сброса вакуума. Попросите проверить стабильность показаний датчика и запустите цикл несколько раз. Если результат меняется от партии к партии, стоит изучить программу, а не просто снижать давление. Попросите записать параметры испытаний, включая время вакуумирования и массовую загрузку. Ниже в этих записях приведены сравнения и найдена причина.
Выровняйте линии одинаковых испытательных партий: один состав, массу заливки, температуру и геометрическую форму. Измеряйте три показателя: кг/ч, длительность цикла и долю брака. ISO 22400-2:2014 определяет основные показатели эффективности производства, включая время цикла и качество; эти определения для сравнения были единообразными. Например, если за четыре часа подается 50 кг продукции в год, фактическая производительность батареи 12,5 кг/ч. Не путайте ее паспорт при передаче материала. Это разные размеры.
Запишите время приготовления смеси до извлечения готовой формы. Отдельно от рекомендаций просто и переналадки. В партии из 120 изделий восемь дефектных имели 6,7% брака. Но одна маленькая часть: повторите тест после остановки и смены оператора. Некоторые результаты сделаны хуже. Это важный сигнал, хотя его легко упустить. Сравнивайте также пузырьки, неполное заполнение и деформацию после охлаждения.
Советы: перед запуском проверьте весы и таймер. Фиксируйте температуру смеси и формы, а также количество годовых изделий. Если поставщик показывает только максимальные кг/ч, запросите проверку протокола с указанием брака и продолжительности цикла. Универсальной нормы для всех силиконовых составов нет: вязкость, форма и режим отверждения меняют результат.
Quality Commercial LED Lighting specializing in LED Tubes, LED Bulbs, LED Troffers, LED Door Kits, LED Retrofit Kits, LED Panels, LED Spot Lights, LED Wall Packs, LED Lamps, LED Drivers, LED Accessories, LED Lights, LED Sales, and LED Manufacturing. Headquartered in Atlanta, Georgia, USA.